

Станки для прокатки листового металла по низким ценам в Молдове.
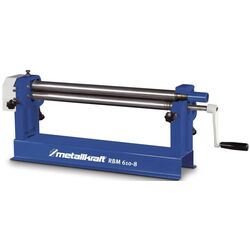
Станки для прокатки листового металла, или вальцовочные станки, предназначены для радиусной гибки металлических листовых заготовок с формированием цилиндрических, конических и других криволинейных элементов. По типу привода в ассортименте представлены ручные вальцовочные станки, электромеханические вальцовочные станки и гидравлические вальцовочные станки. Отдельно оборудование классифицируют по количеству валков: трехвалковые вальцовочные станки и четырехвалковые вальцовочные станки. Эти признаки описывают разные стороны конструкции и не являются взаимоисключающими: например, станок может одновременно иметь гидравлический привод и трех- или четырехвалковую схему.
Я рекомендую начинать выбор с конкретной технологической задачи: определите материал и размеры заготовок, диапазон толщины и ширины листа, требуемую геометрию и радиус гибки, а также предполагаемую интенсивность эксплуатации. Тип привода следует рассматривать отдельно от количества валков: привод определяет способ передачи усилия и степень механизации процесса, тогда как валковая схема влияет на позиционирование заготовки и особенности ее формообразования. Для периодических работ оптимальны более простые решения с ручным приводом; при регулярной эксплуатации оправдан выбор механизированных моделей, тогда как для задач, требующих значительного усилия, предпочтение стоит отдавать оборудованию с гидравлическим приводом при соответствии его характеристик конкретным условиям работы.
Архитектура формообразования: точность, гибкость и контроль
- Формирование радиусных заготовок: валковый механизм последовательно деформирует лист, позволяя получать цилиндрические, конические и другие криволинейные формы в пределах возможностей конкретной модели.
- Разные варианты привода: ручной, электромеханический или гидравлический привод позволяют подобрать степень механизации с учетом характера и интенсивности работ.
- Гибкость технологического процесса: конструкция и диапазон регулировок определяют, с какими материалами, толщинами, ширинами и радиусами способен работать конкретный станок.
- Предварительная подгибка кромок: четырехвалковая схема может упростить выполнение предварительной подгибки и сократить количество манипуляций с заготовкой по сравнению с некоторыми трехвалковыми конструкциями.
- Повторяемость операций: механизированное управление валками может сделать выполнение повторяющихся операций более удобным и стабильным, особенно при регулярной загрузке оборудования.
Ключевые параметры для взвешенного выбора
- Рабочая длина валков: определяет максимальную ширину заготовки, которую допускает конкретная модель.
- Допустимая толщина листа: оценивается с учетом не только заявленного диапазона оборудования, но и материала, его механических свойств, ширины заготовки и требуемого радиуса.
- Диаметр валков: влияет на возможности формирования малого радиуса и рассматривается в комплексе с кинематикой и другими параметрами станка.
- Количество валков: трехвалковая и четырехвалковая схемы отличаются конструкцией, способом позиционирования листа и особенностями предварительной подгибки.
- Тип привода: ручной, электромеханический или гидравлический вариант выбирают исходя из требуемого усилия, частоты использования и желаемого уровня механизации.
- Диапазон регулировок: возможности настройки положения валков определяют, насколько гибко оборудование можно адаптировать к различным заготовкам и радиусам.
- Система управления: базовые модели требуют непосредственной настройки оператором, тогда как отдельные решения могут оснащаться NC/CNC-системами для автоматизации и повышения повторяемости операций.
- Условия эксплуатации: при выборе стоит учитывать доступное рабочее пространство, способ загрузки листа, требования к обслуживанию и предполагаемую производственную нагрузку.
Часто задаваемые вопросы
Для чего используют станки для прокатки листового металла?
Они предназначены для радиусной гибки листовых заготовок между вращающимися валками. В зависимости от конструкции и настроек оборудования на них формируют цилиндрические, конические и другие криволинейные элементы.
Чем трехвалковые модели отличаются от четырехвалковых?
Основное различие заключается в конструкции и способе позиционирования заготовки. Четырехвалковая схема позволяет зажимать лист между валками и может упростить операции предварительной подгибки кромок. Конкретные возможности зависят от конструкции и системы регулировки станка.
Какой привод выбрать?
Это зависит от характера работы. Для периодических операций может быть достаточно ручного привода; электромеханический вариант подходит для более регулярной механизированной работы, а гидравлический привод рассматривают при необходимости развивать значительное усилие. Окончательный выбор следует делать по характеристикам конкретной модели и параметрам обрабатываемого материала.
Нужен ли станок с ЧПУ?
Не во всех случаях. Для стандартных операций автоматизированная система управления может оказаться избыточной. ЧПУ имеет смысл рассматривать, когда важны автоматизация повторяющихся циклов, удобство настройки и воспроизводимость операций. Необходимость такой системы определяется технологией, а не только типом привода или количеством валков.
Как определить, подходит ли станок для конкретного листа?
Сопоставьте характеристики модели с материалом и толщиной заготовки, ее шириной, требуемым радиусом и способом предварительной подгибки. Особенно важно учитывать эти параметры в совокупности: одна и та же номинальная толщина не гарантирует одинаковую возможность обработки для разных материалов и геометрии заготовки.
Вальцовочные станки: точность радиуса, универсальность и свобода форм
Вальцовочный станок стоит выбирать не только по отдельным характеристикам, а по тому, насколько его возможности соответствуют вашей технологии и требованиям к готовым деталям. Рабочая длина и допустимая толщина определяют диапазон обрабатываемого листа, а диаметр и конфигурация валков влияют на характер формообразования и доступный радиус. Я рекомендую заранее определить толщину и ширину заготовок, характеристики материала, требуемую геометрию и диапазон радиусов, а затем сопоставить их с конструкцией конкретного станка.
Такой подход позволяет подобрать оборудование, способное уверенно работать с различными толщинами и форматами листового металла, формировать требуемые радиусы без резких переходов и расширять диапазон доступных геометрий – от цилиндрических и конических до других криволинейных форм в пределах возможностей конкретной модели. Тип привода и диапазон регулировок при этом определяют степень механизации и удобство управления процессом, помогая выстроить рабочий цикл в соответствии с реальными производственными задачами.